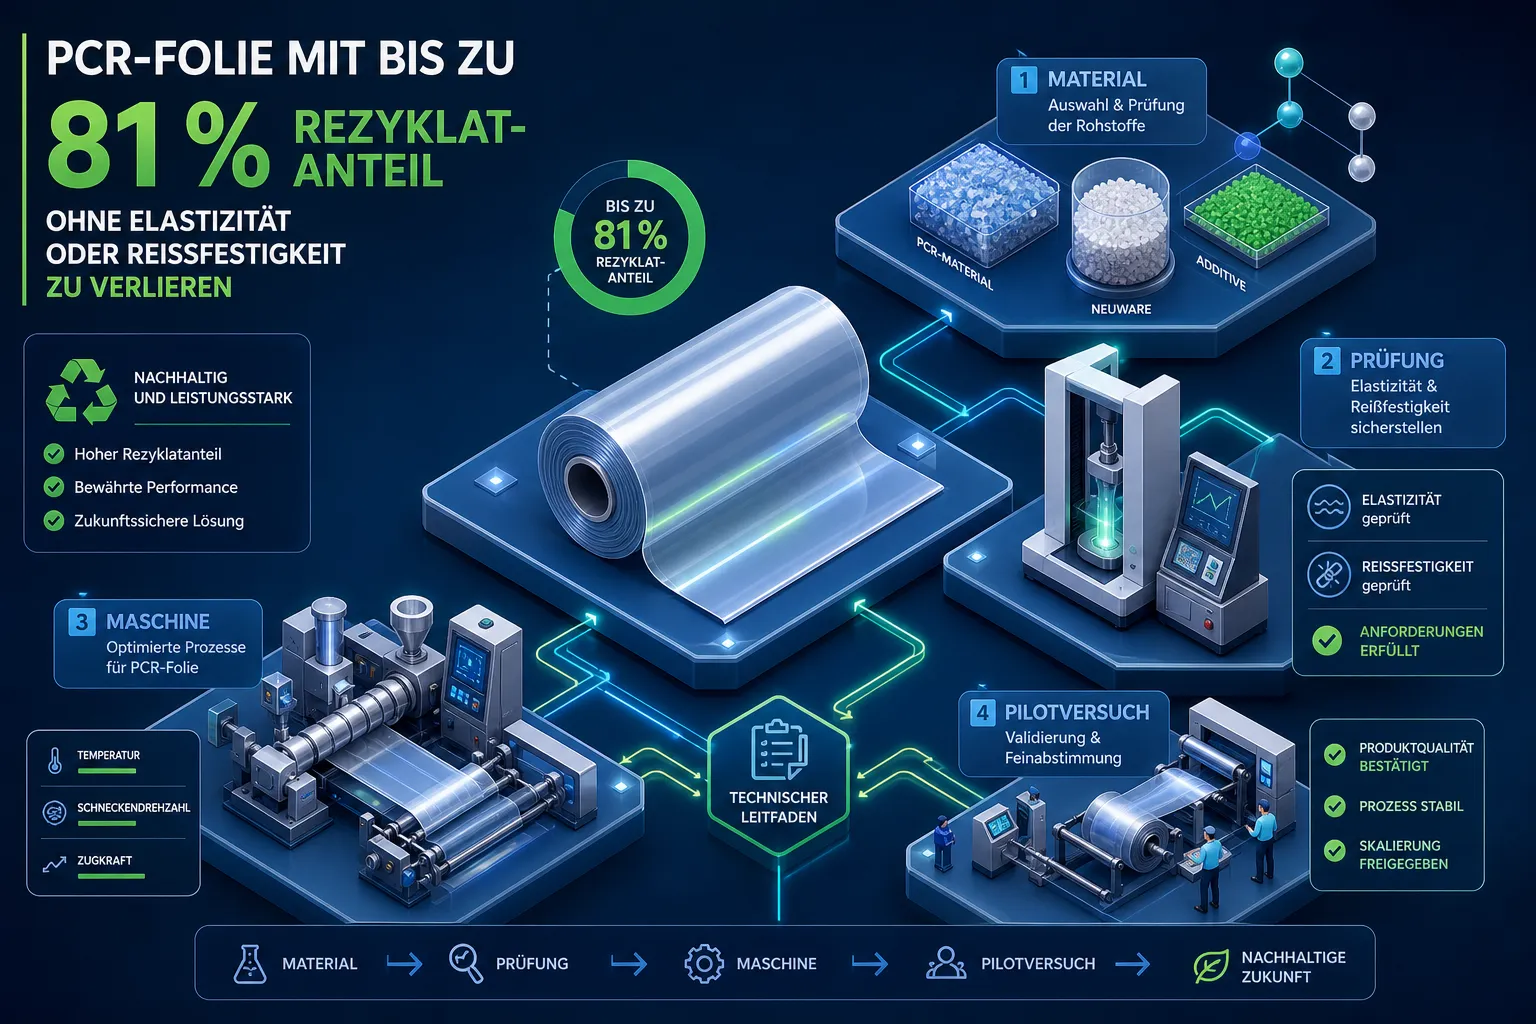
Viele Verpackungsingenieure und Einkaufsverantwortliche stehen vor derselben Frage: Wie viel Rezyklatanteil verträgt eine Industriefolie, bevor Elastizität, Reißfestigkeit oder Siegelleistung messbar nachlassen? Die kurze Antwort lautet: deutlich mehr als befürchtet. Dieser Leitfaden zeigt, wie Sie auf Folie mit hohem Rezyklatanteil umstellen, ohne Verpackungsleistung zu verlieren. Multilayer-PE-Technologie und eine konsequente Prozessführung machen Rezyklatanteile von 50 bis 81 Prozent in Industrieanwendungen heute erreichbar, ohne die mechanischen Eigenschaften zu opfern, auf die Palettierlinien und automatisierte Verpackungsanlagen angewiesen sind.
ZTS UNIPLAST produziert in Sacin, Polen, genau in diesem Bereich: Stretchhauben- und Schrumpffolien mit 30 bis 81 Prozent PCR-Anteil, RecyClass-zertifiziert, mit vollständiger Rohstoffrückverfolgbarkeit auf Chargenebene. Das ist kein Marketingversprechen, sondern das Ergebnis von über 30 Jahren Produktionserfahrung auf 14 Extrusionslinien. Die folgende Schritt-für-Schritt-Anleitung zeigt, wie Sie auf PCR-Folie umstellen, ohne Leistungsverlust zu riskieren: von der Materialauswahl über die Prüfbasis und Maschinenanpassung bis zum Pilotversuch mit klar definierten Entscheidungskriterien.
Auf Folie mit hohem Rezyklatanteil umstellen, warum es heute funktioniert
Wie mehrschichtige PE-Technologie den Leistungserhalt ermöglicht
Der Aufbau einer coextrudierten PE-Folie ist der entscheidende Faktor. Kernschichten tragen den Hauptanteil des Rezyklats, während die Außenschichten aus selektivem Frischgranulat die Siegelbarkeit, Oberflächengüte und mechanischen Grenzwerte sichern. Das Prinzip funktioniert, weil die Lastverteilung im Folienträger gezielt gesteuert wird: Zugfestigkeit und Reißdehnung bleiben innerhalb der anwendungsrelevanten Toleranz, selbst wenn der PCR-Anteil in der Kernschicht hoch ist.
Untersuchungen an recyclingfähigen PE-Mehrschichtfolien zeigen, dass bei Rezyklatanteilen bis etwa 80 Prozent die Zugfestigkeit in Maschinenrichtung nur um rund zwei Prozent sinkt, während die Reißdehnung in einzelnen Formulierungen sogar leicht ansteigt. Für Stretchhaubenfolien gilt: Bis 70 Prozent PCR-Anteil sind Dehnbarkeit und Palettenstandfestigkeit dokumentiert erhalten, wenn der Folienaufbau auf diese Belastung ausgelegt ist. Viskositätsschwankungen aus dem Rezyklat müssen kontrolliert werden, das ist der eigentliche Prozessparameter, der besondere Aufmerksamkeit verdient.
Was dokumentierte Produktionsläufe belegen
Schrumpffolien mit 30 bis 55 Prozent Rezyklatanteil erzielen in Praxistests nahezu identische Schrumpfwerte wie vergleichbare Neuware. Liniengeschwindigkeiten wurden in dokumentierten Umstellungsprojekten nicht reduziert, sondern in einzelnen Fällen sogar gesteigert, weil die neue, dünnere Folienstruktur weniger Masse pro Laufmeter mitbringt. Diese Ergebnisse sind keine Ausnahmen: Sie sind reproduzierbar, wenn Material, Prüfung und Prozess systematisch aufeinander abgestimmt werden.
Schritte 1 bis 3: Materialanforderungen und Akzeptanzgrenzen definieren
Schritt 1: Den Ziel-Rezyklatanteil für die eigene Anwendung festlegen
Dreißig Prozent ist ein konservativer, risikoarmer Einstieg und für Unternehmen sinnvoll, die erstmals auf Folie mit Rezyklatanteil wechseln. Wer ESG-Ziele, Lieferantenvorgaben oder die Anforderungen der europäischen Verpackungsverordnung erfüllen muss, braucht einen Fahrplan in Richtung 50 bis 81 Prozent. Entscheidend ist der Anwendungsfall: Stretchhaubenfolien für automatisches Palettieren tolerieren höhere PCR-Anteile als Siegelfolien mit engen Barriereanforderungen. Ein weiterer Punkt: PCR (Post-Consumer-Rezyklat aus gebrauchten Verbraucherverpackungen) und PIR (Post-Industrial-Rezyklat aus Produktionsabfällen) unterscheiden sich in Qualitätsschwankungsbreite und Rückverfolgbarkeit erheblich, das hat unmittelbare Konsequenzen für die Spezifikation.
Schritt 2: Folienaufbau und Materialtyp bestimmen
Mono-PE-Strukturen sind bei hohem PCR-Anteil klar bevorzugt. Sie sind sortenrein recycelbar, und ihre Verarbeitungseigenschaften lassen sich im Coextrusionsprozess präziser steuern als bei Mehrkomponentenverbunden. Blasfolie eignet sich für Stretchhauben und Schrumpfanwendungen mit hoher mechanischer Belastung; Gießfolie kommt dort zum Einsatz, wo optische Klarheit oder enge Dickentoleranz im Vordergrund stehen. Der Folienaufbau bestimmt, welcher PCR-Anteil realisierbar ist, nicht umgekehrt.
Schritt 3: Technische Akzeptanzgrenzen schriftlich festhalten
Bevor die erste Musterfolie bestellt wird, legen Sie die Mindestanforderungen schriftlich fest: Zugfestigkeit in N/mm² (MD und TD getrennt), Reißdehnung in Prozent, Siegeltemperaturfenster, Durchstoßfestigkeit, Lagerstabilität. Diese Werte fungieren später im Pilotversuch als Entscheidungsschwellen. Messen Sie die Kennwerte der aktuellen Neuware-Folie unter Produktionsbedingungen als Referenz, bevor Sie irgendetwas an der Linie verändern. Ohne diese Ausgangsbasis vergleichen Sie später nichts als Vermutungen.
Schritte 4 und 5: Prüfmethoden auswählen und Referenzwerte dokumentieren
Schritt 4: Die richtigen Prüfnormen für recycelte PE-Folien auswählen
Für die Siegelnahtfestigkeit empfehlen sich ASTM F88/F88M und DIN 55529; beide messen die Abzugskraft unter definierten Bedingungen und sind für Folienvergleiche gut etabliert. Durchstoßfestigkeit wird nach DIN EN 14477 oder ASTM F1306 bestimmt; für Stretchhaubenanwendungen ist zusätzlich ASTM D5748 relevant. Die Sauerstoffbarriere (OTR) wird nach ISO 15105-2 oder ASTM D3985 gemessen, die Wasserdampfdurchlässigkeit (WVTR) nach der ISO-15106-Reihe.
Normkonformität allein reicht nicht. Prüfungen unter praxisnahen Prozessbedingungen sind aussagekräftiger als Laborergebnisse unter Idealbedingungen: Siegeltemperatur, Druck, Zeit und Probekonditionierung müssen den realen Produktionsparametern entsprechen. Rezyklate reagieren empfindlicher auf Schwankungen in diesen Parametern als Neuware, weshalb der Prüfaufbau möglichst genau das Produktionsumfeld abbilden sollte.
Schritt 5: Ausgangsmessungen mit der aktuellen Folie als Vergleichsbasis aufnehmen
Messen Sie vor der Umstellung: Zugfestigkeit (MD/TD), Reißdehnung, Siegelnahtfestigkeit, Durchstoßfestigkeit. Dokumentieren Sie die Ergebnisse in einem internen Prüfblatt. Dieses Dokument ist das Fundament der späteren Bewertung und sollte dem Lieferanten zugänglich gemacht werden, damit er seine Mustercharge auf Ihre Anwendung abstimmen kann. Ein Lieferant, der Ihre Ausgangswerte kennt, kann gezielt optimieren; einer, der sie nicht kennt, arbeitet ohne Orientierung.
Maschinenanpassung beim Umstellen auf Rezyklatfolie ohne Leistungsverlust: Schritte 6 und 7
Schritt 6: Temperatur, Geschwindigkeit und Siegelparameter schrittweise optimieren
Das Temperaturprofil wird materialangepasst justiert, nicht pauschal erhöht. Rezyklate reagieren auf Viskositätsschwankungen empfindlich; eine zu hohe Prozesstemperatur verstärkt diese Schwankungen, statt sie auszugleichen. Für mLLDPE-basierte Stretchhaubenfolien liegt das typische Verarbeitungsfenster bei 180 bis 230 °C. Die Abzugsgeschwindigkeit wird zunächst konservativ gewählt und schrittweise angehoben, solange Schmelzestabilität, Dickengleichmäßigkeit und Bahnruhe stabil bleiben.
Siegelparameter, also Zeit, Druck und Temperatur, werden neu validiert, nicht einfach übernommen. In Praxisprojekten mit dünnen Folien wurden Liniengeschwindigkeiten von 9,5 auf 24 Meter pro Minute gesteigert, weil die schlankere Folienstruktur weniger thermische Masse mitbrachte. Der Grundsatz bleibt: erst Stabilität sichern, dann Geschwindigkeit erhöhen.
Schritt 7: Bahnführung, Filtration und Reinigungsintervalle anpassen
Rezyklathaltige Schmelze führt häufiger zu Ablagerungen im Werkzeug und erhöhtem Siebverbrauch. Erhöhen Sie die Reinigungsintervalle vorausschauend, bevor die Linie auf den vollen Rezyklatanteil hochgefahren wird. Automatisierte Dickenregelung und eine engere Überwachung von Viskosität und Prozessstabilität sind keine optionalen Extras, sondern Voraussetzung für reproduzierbare Qualität bei hohem PCR-Anteil. Wer diese Anpassungen überspringt, riskiert Ausschussspitzen, die er dann fälschlicherweise dem Rezyklat anlastet.
Schritt 8: Lieferanten qualifizieren und Zertifikate bewerten
Welche Zertifikate wirklich belastbar sind
RecyClass bewertet die Recyclingfähigkeit des vollständigen Folienträgers, nicht nur des Basispolymers. Das Zertifikat prüft, ob die Gesamtstruktur, einschließlich Klebstoffe, Druckfarben und Barriereschichten, mit dem europäischen PE-Recyclingstrom kompatibel ist. Für Unternehmen, die ESG-Berichte oder Lieferantenbefragungen mit belastbaren Nachweisen unterfüttern müssen, ist RecyClass in Kombination mit chargengenauer Rohstoffrückverfolgbarkeit der aussagekräftigste Nachweis. Der Global Recycled Standard (GRS) ergänzt diesen Nachweis, indem er den Rezyklatanteil entlang der gesamten Lieferkette dokumentiert; der ISCC-Standard (International Sustainability and Carbon Certification) bietet darüber hinaus eine massenbilanzkonforme Rückverfolgung von Rezyklaten bis zur Aufbereitungsstufe. ISO 14001 belegt, dass beim Hersteller ein systematisches Umweltmanagementsystem gelebt wird.
ZTS UNIPLAST hält RecyClass, ISO 9001, ISO 14001, ISO 45001 und ISO 50001 und liefert vollständige Rohstoffrückverfolgbarkeit auf Chargenebene. Das sind nicht fünf verschiedene Siegel auf einer Broschüre, sondern fünf Auditsysteme, die regelmäßig von externen Stellen überprüft werden.
Was ein gutes technisches Datenblatt enthalten muss
Ein verlässliches Datenblatt für Rezyklatfolie enthält mindestens: PCR-Anteil in Prozent und Herkunft (PCR oder PIR), Folienaufbau mit Schichtzahl und Werkstoffklasse, Zugfestigkeit und Reißdehnung (MD und TD), Siegeltemperaturbereich sowie Verarbeitungshinweise. Lieferanten, die diese Angaben nicht liefern können oder wollen, sind im industriellen Maßstab kein verlässlicher Partner für die Umstellung auf rPE- oder rPP-Folie. Das ist keine hohe Anforderung, es ist eine Grundvoraussetzung.
Schritt 9: Pilotversuch mit messbaren Erfolgskriterien starten
KPIs für den Pilotlauf festlegen und dokumentieren
Vor dem Pilotlauf messen Sie die Ausschussrate der aktuellen Folie als Referenz. Im Pilotlauf prüfen Sie dann folgende Kennwerte: Laufgeschwindigkeit im Vergleich zur Ausgangsbasis, Ausschussrate mit einem Zielwert unter fünf Prozent, Siegelnahtfestigkeit, Palettenstandfestigkeit bei Stretchhaubenanwendungen und die optische Qualität der Folie. Führen Sie den Pilotversuch über mindestens drei Produktionschargen durch. Materialbedingte Schwankungen bei Rezyklaten zeigen sich erst über mehrere Chargen hinweg, eine einzelne Charge ist kein aussagekräftiger Nachweis.
Wann die Umstellung als erfolgreich gilt
Die Entscheidungsmatrix ist eindeutig: Alle in Schritt 3 definierten Akzeptanzgrenzen sind eingehalten, die Ausschussrate ist nicht dauerhaft gestiegen, und die Linie läuft ohne zusätzliche ungeplante Stopps. Wenn einzelne Kennwerte knapp außerhalb der Toleranz liegen, binden Sie den Lieferanten ein, passen den Folientyp an oder bewerten die Prüfbedingungen neu, bevor Sie eine Grundsatzentscheidung treffen. Diese Abstimmungsphase dauert länger, wenn der Lieferant langsam reagiert. Ein Hersteller mit enger Prozessdokumentation und kurzen Reaktionszeiten, wie ZTS UNIPLAST sie bietet, verkürzt diesen Zeitraum erheblich.
Fazit: Auf PCR-Folie umstellen, ohne Verpackungsleistung zu verlieren
Die neun Schritte bilden eine klare Handlungskette: Materialanforderungen und Rezyklatanteil definieren, Folienaufbau und Akzeptanzgrenzen festlegen, Prüfbasis mit Referenzwerten der aktuellen Folie schaffen, Prüfnormen auswählen, Maschine schrittweise anpassen, Filtration und Reinigungsintervalle vorausschauend erhöhen, Lieferanten qualifizieren und Zertifikate prüfen, dann den Pilotversuch mit messbaren KPIs über mehrere Chargen führen.
Wer diesen Prozess strukturiert durchläuft, kann auf Folie mit hohem Rezyklatanteil umstellen, ohne Elastizität, Reißfestigkeit oder Palettenstandfestigkeit zu opfern. Rezyklatanteile von 50 bis 81 Prozent sind industriell erreichbar, vorausgesetzt, Prüfbasis, Maschinenanpassung und Lieferantenqualifikation sind vor dem ersten Produktionslauf geklärt. Der Unterschied zwischen einer erfolgreichen Umstellung und einem abgebrochenen Pilotversuch liegt fast immer nicht im Material selbst, sondern in der Vorbereitung.
Wenn Sie RecyClass-zertifizierte PCR-Folie mit vollständiger Chargenrückverfolgbarkeit und technischem Support direkt ab Werk suchen, sprechen Sie ZTS UNIPLAST an. Fordern Sie ein Muster an oder fragen Sie einen technischen Check an, wir stimmen uns auf Ihre Ausgangswerte ab, bevor wir eine Probe schicken. Daran erkennen Sie einen Partner, der Ihnen durch die Umstellung auf Rezyklatfolie hilft, und nicht erst danach.